


Stroj na svařování švů
Wuxi Lemar Machinery Equipments Co., Ltd je high-tech podnik specializující se na automatizovaná svařovací zařízení a ocelová zařízení ve tvaru H. Máme dlouholeté výrobní zkušenosti v odvětví automatického svařování a CNC plazmového řezání.
Naše produkty jsou široce používány v tlakových nádobách, petrochemii, elektrárnách, těžkých strojích, lodích, ocelových konstrukcích a dalších průmyslových odvětvích.
Kromě výroby a prodeje společnost Wuxi Lemar zavedla speciální jednorázovou službu pro automatické výrobní linky pro svařování nosníků H, trubek a přírub a příslušenství a údržbu CNC plazmových řezacích strojů.
Proč si vybrat nás
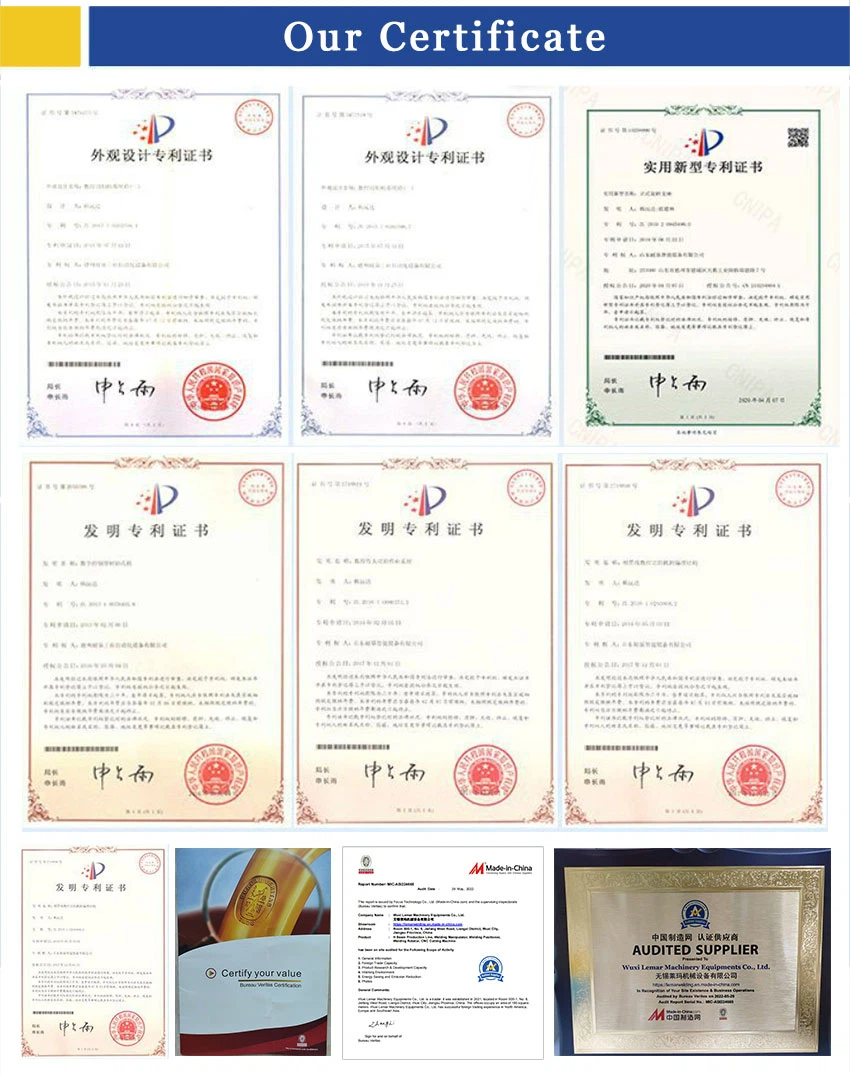
Náš certifikát
Prošli jsme testovacím standardem ISO CE SGS, kromě toho má náš stroj čest získat mnoho patentů, jako jsou patenty na výrobní zařízení H-beam, patenty na palivovou nádrž v stroji na čištění stěn atd.
Pokročilé vybavení
Používáme také moderní vybavení. Což nám umožňuje pracovat s vysokou přesností a vyrábět stroje na míru podle vašich požadavků.
Profesionální tým
Náš profesionální zahraniční prodejní tým je připraven zajistit kvalitu a efektivitu nákupu vašeho stroje. Budeme se velmi pečlivě věnovat vašim objednávkám a dotazům, abychom vám pomohli vybrat ten nejlepší stroj, který bude vyhovovat vašim potřebám, a také vám pomůže ušetřit během vašeho podnikání více.
Bohaté zkušenosti
Naše společnost má dlouholeté zkušenosti s výrobou. Díky konceptu zákaznicky orientované a oboustranně výhodné spolupráce je společnost vyzrálejší a silnější.
-
![Automatizovaný lineární svařovací stroj]() Automatizovaný lineární svařovací strojLinear Seam Welders jsou navrženy tak, aby prováděly vnější lineární svar na válcových dílech. S GTAW, PAW, GMAW a FCAW lze na těchto strojích použít.Více
-
![Vysoce kvalitní svařovací stroj pro podélné švy]() Vysoce kvalitní svařovací stroj pro podélné švyOvládání: AutomatickéVíce
Frekvence: Nízká frekvence
Typ: Stroj pro švové svařování
Balení: Standardní dřevěné
Původ: Jiangsu
Značka: Yaoqiang
Záruka: 1 rok
Barva: Přizpůsobená -
![Svařovací stroj z uhlíkové oceli]() Svařovací stroj z uhlíkové oceliModel: Zfh-1000Více
Efektivní délka svařování: 1000 mm
Metoda komprese: Komprese stisknutím klávesy
Tloušťka svařování: 0,5-6 mm
Vhodný průměr svařovacího drátu: 1,0/1,2/1,4/1,6... -
![Svařovací stroj na plech]() Svařovací stroj na plechModel: ZF-1000Více
Maximální efektivní délka svařování: 1000 mm
Minimální průměr obrobku: 95 mm
Maximální průměr obrobku: 750 mm
Tloušťka svařování: 0,3-6,0 mm
Typ jádra: Svařovací... -
![PLC svářecí stroj]() PLC svářecí strojPřehled produktu Stroj na svařování podélným švem 1200 mm je speciální automatické zařízení pro svařování rovným tupým švem. Přijímá pneumatickou upínací strukturu klávesnice k upevnění válcového...Více
-
![Podélná svářečka z uhlíkové oceli]() Podélná svářečka z uhlíkové oceliModel: Zf-2000Více
Efektivní délka svařování: 2000 mm
Použitelná tloušťka desky: 0,5-6 mm (přizpůsobitelné)
Minimální průměr obrobku: Větší nebo roven 100 mm
Typ svařování: TIG / MIG / Mag... -
![Trubkový svařovací stroj]() Trubkový svařovací strojNázev produktu: 1000mm svařovací stroj s podélným rovným švemVíce
Efektivní svařovací zdvih: Kompatibilní s laserem TIG MIG
Max. Vnitřní průměr obrobku: 800 mm
Min. Vnitřní průměr obrobku: 95... -
![Válcový podélný svařovací stroj]() Válcový podélný svařovací strojPřehled produktu Stroj na podélné svařování válců 1200 je nově vylepšené automatizované svařovací řešení přizpůsobené pro přímé spojování válcovaných kovových dílů válců. Toto zařízení, speciálně...Více
-
![Svařovací stroj s podélným švem 1500 mm]() Svařovací stroj s podélným švem 1500 mmČíslo modelu: ZF-1500Více
Frekvenční rozsah: Vysoká frekvence
Název produktu: Svářečka s rovným švem 1500 mm
Délka zdvihu: 800 mm
Řídicí systém: PLC
Svařovací zdroj: TIG, MIG, Plazma -
![Pneumatický svařovací stroj]() Pneumatický svařovací strojČíslo modelu: ZF-800Více
Frekvenční rozsah: Vysoká frekvence
Název produktu: Svářečka s rovným švem 800 mm
Délka zdvihu: 800 mm
Řídicí systém: PLC
Svařovací zdroj: TIG, MIG, Mag, Plazma -
![Stroj na svařování podélných švů trubek]() Stroj na svařování podélných švů trubekČíslo modelu: Zfh-1000Více
Frekvenční rozsah: Vysoká frekvence
Délka svařování: 1000 mm Svařovací stroj s podélným švem
Metoda svařování: MIG svařování
Typ upínání: Pneumatická svorka... -
![Plazmový svařovací stroj pro podélné švy]() Plazmový svařovací stroj pro podélné švyČíslo modelu: ZFH500Více
Frekvenční rozsah: Vysoká frekvence
Název produktu: Svářečka podélných švů Zfh-500
Svařovací zdvih: 500 mm
Režim ovládání: Automatické ovládání dotykové obrazovky...


Se švovým svařovacím strojem lze snadno svařovat díly o průměru 100 – 3000 mm na různých typech strojů. Stroj s vnitřní a vnější svařovací funkcí se vyrábí v délkách od 1 metru do 4 metrů. Za určitých zvláštních podmínek se může délka stroje také prodloužit. Právě nyní lze svařovat díly o maximální tloušťce 0,60 mm. Tloušťka může dosahovat až 20-25 mm pro aplikace svařování pod tavidlem. Na tomto stroji je možné provádět podélné svařování materiálu a předmětů, jako jsou kotle, koupelové ohřívače, solární kotle, chladicí nádrže, komíny na zemní plyn, nádrže na LPG atd. Svařovací systémy jako ponořené, plynové kovy a TIG pracují v synchronizaci s naším strojem.
Výhody švového svařovacího stroje
Snadná obsluha
Tento proces je poměrně snadný a vyžaduje základní provozní dovednosti. V porovnání s procesy bodového a plazmového obloukového svařování to svářeč zvládne bez jakýchkoliv komplikací. Díky své jednoduchosti pomáhá švové svařování dosahovat vysoké produktivity. Je spolehlivý a pro svářeče nabízí jen velmi málo výzev. Tento proces lze také použít pro spojování podobných a nepodobných kovů.
Maximální využití proudu
Zkreslení tepla je minimální, protože vytápění je omezeno na malou plochu. Proud se zapíná pouze v pravidelných intervalech, což snižuje plýtvání. Proud přerušovaně prochází elektrodami a vytváří řadu překrývajících se svarů. Použití nízkého proudu znamená, že elektrody mohou mít delší životnost ve srovnání s bodovým svařováním.
Vhodné pro kapalinotěsné a plynotěsné nádoby
Stroj na svařování švů funguje perfektně pro kapalné a plynné spoje. Tímto procesem se vyrábějí ocelové sudy, radiátory a plechové dózy. Vytváří vzduchotěsná a vodotěsná těsnění a je nejlepším postupem pro výrobu svarů, které vyžadují ochranu proti úniku vody nebo vzduchu. Kvůli vytvoření souvislých svarů nemohou plyny a kapaliny unikat.
Svařování švů je rychlé
Pokud chcete rychlý svařovací proces, švové svařování je vším. Díky automatizaci celého procesu je švový svar rychlejší než bodové i promítací svařování. Automatický přenos, nakládání a vykládání komponent celý proces usnadňuje a urychluje. Automatizace také snižuje vstup práce a znásobuje výstup. Rychlosti svařování jsou nastaveny spíše pro stroje než pro lidskou obsluhu.
Minimální znečištění
Švové svařování je jedním z procesů bez tvorby plynu. Také švové svařování neuvolňuje žádné výpary. Přídavný materiál, který způsobuje znečištění, se při švovém svařování nepoužívá.
Vytváření čistých a odolných svarů
Poskytuje robustní, odolný svar s vynikající spolehlivostí. Švové svary mají obecně lepší vnější vzhled díky absenci prohlubní. Spoje jsou kované v důsledku působení tlaku a tepla a vytvářejí odolný svar. Nástroje vyrobené švovým svařováním mají vynikající mechanické vlastnosti. Švové svary spojují velkou plochu a vytvářejí pevné svary. Kromě toho je možné vyrábět paralelní a švové svary současně.

Horizontální svařovací stroj
Výsledný svar je kolmý k ramenu elektrody. Osa rotace válečkové elektrody tohoto typu svářečky je rovnoběžná s ramenem elektrody, jak je znázorněno na obrázku "Svařovací stroj s příčným švem", který se používá především pro svařování dlouhých svarů a obvodových prstencových svarů horizontálních obrobků.
Stroj na svařování podélným švem
Výsledný svar je rovnoběžný s ramenem elektrody. Osa otáčení tohoto typu válečkové elektrody svařovacího stroje je kolmá k ramenu elektrody a používá se hlavně pro svařování krátkých svarů horizontálních obrobků a podélných přímých svarů válcových nádob.
Univerzální svářečka
Tedy vertikální a horizontální dvouúčelový svařovací stroj. Stroj na svařování švů se obecně skládá z těla, tlakového mechanismu, převodového mechanismu, transformátoru svařovacího odporu, mechanismu pro nastavení výkonu a svařovacího obvodu. Kromě elektrody a převodového mechanismu jsou ostatní části v zásadě podobné bodovému svářecímu stroji.
Svářečka používá hlavně svařence k sestavení k vytvoření přeplátovaných spojů nebo tupých spojů a je umístěna mezi elektrody dvou válců a elektrody válců natlakují svařence k otáčení. Provádějte nepřetržitý nebo nepřímý pulzní přenos volného výkonu. Výsledkem je odporová svářečka s kontinuálním švem. To znamená, že stroj na svařování švů je ve skutečnosti evoluční proces bodového svařovacího stroje. Aplikace švového svářečky je především při svařování spojů s přísnými medovými vlastnostmi.
Kontinuální svařování švů
Když se elektroda válečku nepřetržitě otáčí, svařenec by se měl pohybovat konstantní rychlostí, pak proud svařovacího stroje bude procházet nepřetržitě a nepřerušovaně a každý půlkruh se vytvoří svařovací bod a jeho rychlost svařování může být zachována po dobu jedné minuty. 10-20 metrů. Protože je však kvalita povrchu předmětu svařovaného touto metodou velmi drsná, oblast praktického použití je velmi malá.
Přerušované švové svařování
Tato metoda svařování má udržovat svařenec rotující konstantní rychlostí a proud svařovacího stroje jím prochází přerušovaně. Tímto způsobem se při každém zapnutí a vypnutí vytvoří pájený spoj. V závislosti na tloušťce svařovaného plechu může rychlost svařování dosáhnout 0, 5-4, 3 metry za minutu. Tato metoda svařování je široce používána a je vhodná především pro uzavřené svary plynu a oleje při výrobě železných kovů.
Svařování krok za krokem
Přerušovaně pohybujte pájenými spoji, abyste umožnili průchod svařovacího proudu. Při každém průchodu a pohybu se vytvoří svar a lze také použít kovací tlak. Vytvoření spoje svařovaného předmětu je velmi podobné jako u bodové svářečky. Rychlost svařování této metody svařování je však velmi nízká a dokáže svařit 0, 2-0 a 6 metrů za jednu minutu a používá se pouze pro svařování hliníkové slitiny nebo slitiny hořčíku. s vysokým těsnícím výkonem.

Používá se ke svařování různých kovů a mezi jeho hlavní aplikace patří výroba švem svařovaných trubek a trubek. Technologie je navíc účinná i při výrobě různých typů plechových kontejnerů.
Kromě pomoci při výrobě švem svařovaných trubek se nejčastěji používá při výrobě plynotěsných nebo tekutých plechů, které tvoří výměníky tepla.
Seam Welding Machine je kontinuální bodový svar, který v podstatě vytváří bezproblémový svar a je účinný na kovech, jako je hliník, titan, wolfram a nerezová ocel.
Tento proces je velmi efektivní, takže při výběru svařovacího úkolu je pro vás nejlepší vybrat si spolehlivé bodové svařovací elektrody a hroty v Kalkatě.
Proces švového svařovacího stroje
Vytvoření tupého svarového spoje je v podstatě stejné jako u bodového svaru, a proto jsou faktory ovlivňující kvalitu svařování podobné. Mezi hlavní faktory patří svařovací proud, tlak elektrody, doba svařování, doba pauzy, rychlost svařování a průměr válce.
Svařovací proud
Teplo potřebné k vytvoření roztavené lázně v tupém svarovém spoji je generováno odporem svařovací oblasti vůči toku proudu, který je stejný jako u bodového svařování. Za daných podmínek určuje svařovací proud průnik a překrytí tavné lázně.
Když svařovací proud překročí určitou hodnotu, zvýšení proudu pouze zvýší pronikání tavením a překrytí roztavené lázně bez zlepšení pevnosti spoje, což je neekonomické.
Tlak elektrody
Vliv tlaku elektrody na velikost roztavené lázně při svařování na tupo je stejný jako při bodovém svařování. Nadměrný tlak elektrody způsobí nadměrné promáčknutí a urychlí deformaci a opotřebení válečku. Nedostatečný tlak je náchylný k poréznosti a může způsobit spálení válečku v důsledku nadměrného přechodového odporu, což zkrátí jeho životnost.
Doba svařování a doba pauzy
Při svařování na tupo je velikost roztavené lázně řízena hlavně dobou svařování a překrytí je řízeno dobou chlazení. Při nižších rychlostech svařování může poměr doby svařování k pauze 1,25:1-2:1 dosáhnout uspokojivých výsledků. Když se rychlost svařování zvyšuje, vzdálenost mezi svary se zvětšuje, takže pro dosažení stejného překrytí je nutné poměr zvětšit. Proto je při vyšších rychlostech svařování poměr doby svařování k pauze 3:1 nebo vyšší.
Rychlost svařování
Rychlost svařování souvisí se svařovaným kovem, tloušťkou plechu a požadavky na pevnost a kvalitu svaru. Nižší rychlosti svařování se obvykle používají při svařování nerezové oceli, vysokoteplotních slitin a neželezných kovů, aby se zabránilo rozstřiku a získaly se svary s vysokou hustotou. Někdy se postupné svařování na tupo používá k provedení celého procesu tvorby roztavené lázně, když válec stojí. Rychlost svařování tohoto typu svařování na tupo je mnohem nižší než u přerušovaného svařování na tupo.
Rychlost svařování určuje kontaktní plochu mezi válečkem a deskou, stejně jako dobu kontaktu mezi válečkem a ohřívací plochou, čímž ovlivňuje ohřev a ochlazování spoje. Při zvýšení rychlosti svařování je nutné zvýšit svařovací proud, aby se získalo dostatečné teplo.
Skládá se z těla, mechanismu polohování obrobku, mechanismu lisování obrobku, mechanismu podélného chodu svařovacího hořáku, mechanismu zvedání a seřizování hořáku, chladicího systému, svařovacího zdroje, pneumatického systému a elektrického řídicího systému.
Tělo
Svařeno čtvercovou trubkou a ocelovým plechem; dole je pracovní stůl, na něm je polohovací a upínací mechanismus obrobku. Nahoře je portálový nosník, osazený svařovacím podélným pojezdem.
Mechanismus polohování a centrování obrobku
Použití pneumatického bloku pro centrování
Mechanismus upínání obrobku
Použijte trn a pneumatickou přítlačnou desku k upnutí a lisování obrobku; tlak je rovnoměrný. Osvětlení švu a upínací oblasti, ale nepoškozuje oči operátora, upínací deska je hladká, může předem polohovat upnutí o tloušťce 3 mm. Upínání nevyžaduje žádné dovednosti, upínání, aby se zabránilo jakékoli neshodě tloušťky materiálu, upínací síla může být řízena a regulována; polohovací strana přímé upnutí a druhá strana může realizovat předběžné upnutí a vyrovnání svaru. Použijte mechanický blok, abyste zabránili dislokaci koncového povrchu; mechanický blok se může pohybovat, aby se ušetřil čas na krátké posuvné trubice. Šířka upínacího klíče není větší než 80 mm.
Mechanismus podélného chodu svařovacího hořáku
Skládá se ze střídavého servomotoru, reduktoru, lineárního valivého vedení. AC servo pohání chod hořáku, vysoká přesnost ovládání, široký rozsah otáček, rychlost a točivý moment jsou stabilní. Svařovací hořák je poháněn ozubeným hřebenovým převodem, lineárním vedením, chůzí s vysokou přesností. Pro zajištění kvality svařování zvyšte efektivitu výroby.
Upínání svařovacího hořáku a pneumatický zdvihací mechanismus
Hořák je poháněn válcem pro pohyb nahoru a dolů a přepínání z přípravné a svařovací stanice. Svítilnu lze nastavit nahoru a dolů, doleva a doprava a nastavit úhel. Nastavení svařovacího hořáku využívá rybinový tvar, pomocí šroubového nastavení, přesné nastavení, vysoká přesnost polohování, po nastavení lze upevnit.
Elektrický systém
Hostitel používá japonské Mitsubishi PLC jako řídicí jádro, řídí svařovací hořák, svorku a provádění svařovacího programu. Systém má dobrou stabilitu, jednoduchou konstrukci a pohodlnou údržbu.
Použijte dotykovou obrazovku jako vstupní a výstupní rozhraní; Přes rozhraní lze zadat délku svaru, režim svařování, specifikaci svařování, dobu vedení oblouku. Při poruše svařovacího procesu může alarm a vydá pokyny.
Délka svařování pomocí detekce smyčky otočného kodéru; detekce polohy pomocí dobré detekce přepínače značky
Automatická detekce výchozího bodu. Po svařování se automatika vrátí do původního bodu.
Integrovaná skříň ovládacího panelu; ovládací tlačítka, dotyková obrazovka, svařovací voltmetr a ampérmetr, ovládání specifikace svařování na jednom panelu, pohodlné použití a ovládání.
Pneumatický systém
Triplet, válec, ventil a další součásti; ovládání zvedání hořáku a upínání obrobku.
Systém chlazení
Zařízení má chladicí zařízení, používá se hlavně při chlazení měděných zadních popruhů.
Naše továrna
Wuxi Lemar Machinery Equipments Co., Ltd je high-tech podnik specializující se na automatizovaná svařovací zařízení a ocelová zařízení ve tvaru H.
Máme dlouholeté výrobní zkušenosti v oboru automatického svařování a CNC plazmového řezání.

Náš certifikát

FAQ
Otázka: Co je to švová svářečka a její primární účel?
Otázka: Jaké materiály lze svařovat švem?
Otázka: Jak funguje stroj na svařování švů?
Otázka: Jaké faktory ovlivňují kvalitu švového svaru?
Otázka: Jaká bezpečnostní opatření je třeba dodržovat při používání svářečky?
Otázka: Jak často by měl být stroj na svařování švů udržován?
Otázka: Jaké jsou běžné typy strojů pro švové svařování?
Otázka: Může švový svařovací stroj svařovat různé kovy?
Otázka: Jak si mohu vybrat ten správný svařovací stroj pro své potřeby?
Otázka: Může švový svařovací stroj svařovat různé kovy?
Otázka: Jaký vliv má teplota na proces svařování?
Otázka: Jakou roli hraje proud v procesu svařování?
Otázka: Jaký je význam tlaku ve svařovacím procesu?
Otázka: Jaký vliv má rychlost svařování na kvalitu švového svaru?
Otázka: Lze švovou svářečku používat venku?
Otázka: Jak mohu zlepšit kvalitu švových svarů?
Otázka: Jak funguje stroj na svařování švů?
Otázka: Jaká bezpečnostní opatření je třeba dodržovat při používání svářečky?
Otázka: Jak často by měl být stroj na svařování švů udržován?
Otázka: Jaká je průměrná životnost svářečky?
Jsme známí jako jeden z předních výrobců svařovacích strojů v Číně pro naše kvalitní produkty a dobré služby. Neváhejte a kupte si vlastní stroj na svařování švů vyrobený v Číně zde z naší továrny. Pro více informací nás kontaktujte.